2026-09-30
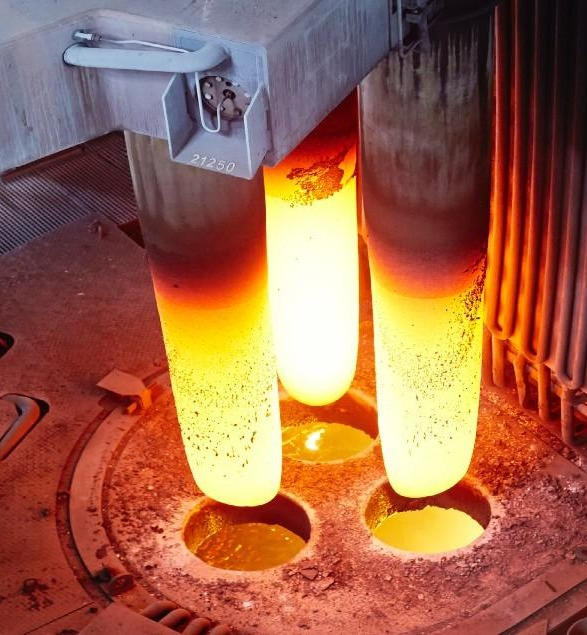
Современные электродуговые печи и линии непрерывного отжига электротехнической стали предъявляют всё более высокие требования к высокотемпературным материалам. Для графитовых изделий важна не только термостойкость, но и электрическое сопротивление, механическая прочность, коэффициент теплового расширения, устойчивость к термическому удару и точность механической обработки.
Наше производственное направление включает графитовые электроды HP/UHP и графитовые углеродные втулки для линий непрерывного отжига электротехнической стали. Основные этапы производства — от подготовки сырья до графитизации, прецизионной обработки и окончательного контроля — выполняются с акцентом на стабильность материала и точность размеров.
Производство графитовых электродов начинается с подготовки сырья и включает дробление и сортировку, дозирование, смешивание, формование, обжиг, пропитку, повторный обжиг, высокотемпературную графитизацию и механическую обработку.
Графитизация является одним из ключевых этапов производства. Высокотемпературная обработка формирует стабильную структуру графита и позволяет контролировать электрическое сопротивление, тепловое расширение и механические характеристики материала.
Основная производственная цепочка:
Подготовка сырья → дробление и сортировка → смешивание → формование → обжиг → пропитка → повторный обжиг → графитизация → прецизионная обработка → окончательный контроль
Для углеродных втулок дополнительно применяются CIP-формование, термообработка, пропитка, графитизация, прецизионная обработка и специальные поверхностные покрытия.
Диапазон выпускаемых графитовых электродов составляет приблизительно Ø150–800 мм. Основной диапазон UHP — Ø450–800 мм, HP — преимущественно диаметры менее Ø500 мм.
Согласно представленным производственным данным, годовая производственная мощность графитовых электродов составляет около 18 000 тонн, включая около 17 000 тонн UHP и около 1 000 тонн HP в год.
| Показатель | Производственные возможности |
|---|---|
| Тип продукции | Графитовые электроды HP / UHP |
| Диаметр | Ø150–800 мм |
| Основной диапазон UHP | Ø450–800 мм |
| Основной диапазон HP | Менее Ø500 мм |
| Годовая мощность | Около 18 000 тонн |
| UHP | Около 17 000 тонн/год |
| HP | Около 1 000 тонн/год |
При выборе электрода для крупной электродуговой печи необходимо учитывать не только диаметр, но и мощность трансформатора, рабочий ток, конструкцию печи, систему зажима, тип соединения и фактический расход электродов.
Для UHP-электродов представлены следующие ориентировочные диапазоны рабочего тока:
Эти значения используются для предварительного технического подбора. Окончательная спецификация определяется с учётом параметров конкретной печи.
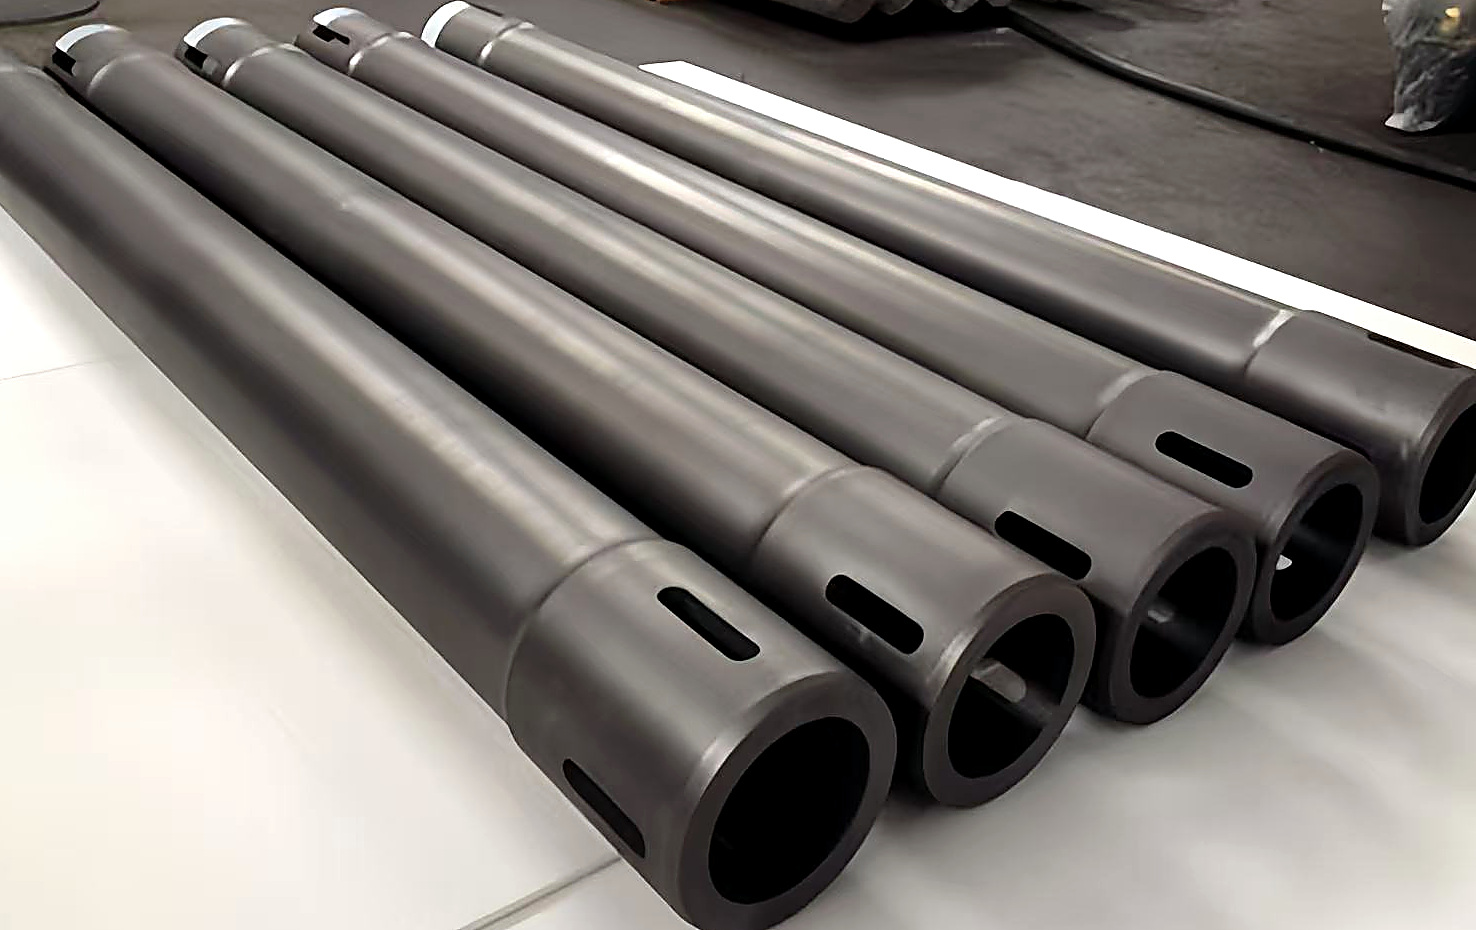
Помимо графитовых электродов, производственная линейка включает углеродные графитовые втулки для линий непрерывного отжига электротехнической стали. Основные серии — GAP, ECP и ANP.
Выбор серии осуществляется не только по показателю твёрдости. Учитываются температура печи, точка росы, влажность, атмосфера H₂/N₂, марка стали и характер возникающих проблем — износ, коррозия, растрескивание или образование отложений.
GAP предназначена для стандартных условий непрерывного отжига. ECP ориентирована на более высокую температуру и условия с повышенной точкой росы или влажностью. ANP применяется в условиях, где особенно важен контроль образования отложений и нодуляции.
| Показатель | GAP | ANP | ECP |
|---|---|---|---|
| Объёмная плотность | ≥1,80 г/см³ | ≥1,81 г/см³ | ≥1,82 г/см³ |
| Прочность на изгиб | ≥25 МПа | ≥30 МПа | ≥38 МПа |
| Прочность на сжатие | ≥90 МПа | ≥100 МПа | ≥120 МПа |
| Зольность | ≤0,05% | ≤0,05% | ≤0,05% |
| Электрическое сопротивление | ≤12 мкОм·м | ≤12 мкОм·м | ≤11 мкОм·м |
Указанные значения являются типичными характеристиками из технических материалов. Окончательные гарантируемые показатели и критерии приемки согласовываются в технической спецификации конкретного проекта.
После графитизации изделия проходят механическую обработку для точного соответствия существующему оборудованию заказчика.
Графитовые втулки могут изготавливаться по существующим чертежам hearth-roll, включая наружный и внутренний диаметр, толщину стенки, торцевые поверхности, пазы и другие элементы конструкции.
| Производственный / технологический показатель | Возможность |
|---|---|
| Формование | CIP-формование |
| Термообработка | Обжиг, пропитка, повторный обжиг |
| Графитизация | Высокотемпературная графитизация |
| Прецизионная обработка | По чертежам заказчика |
| Максимальный наружный диаметр | Около 250 мм |
| Максимальная длина | Около 2500 мм |
| Шероховатость поверхности | Ra ≤6,3 мкм |
| Финальный контроль | Размеры, плотность, сопротивление и другие характеристики |
Для зарубежных заказчиков эффективность графитового изделия определяется не одним отдельным параметром, а соответствием материала, размеров и реальных условий эксплуатации.
Поэтому производственный подход включает как стандартные изделия, так и изготовление по индивидуальным техническим требованиям.
Графитовые электроды могут подбираться с учётом диаметра, длины, типа соединения и параметров электродуговой печи. Графитовые углеродные втулки могут изготавливаться по существующим чертежам hearth-roll с учётом положения в печи, температуры, точки росы и рабочей атмосферы.
Такой подход объединяет разработку материала, контроль производственного процесса, прецизионную обработку и адаптацию изделия к конкретным условиям эксплуатации.
Для заказчиков, рассматривающих замену существующего продукта или тестирование нового материала, возможна предварительная оценка на небольшой партии с последующим анализом фактического срока службы, износа, образования отложений, частоты очистки и стабильности работы оборудования.