2026-10-14
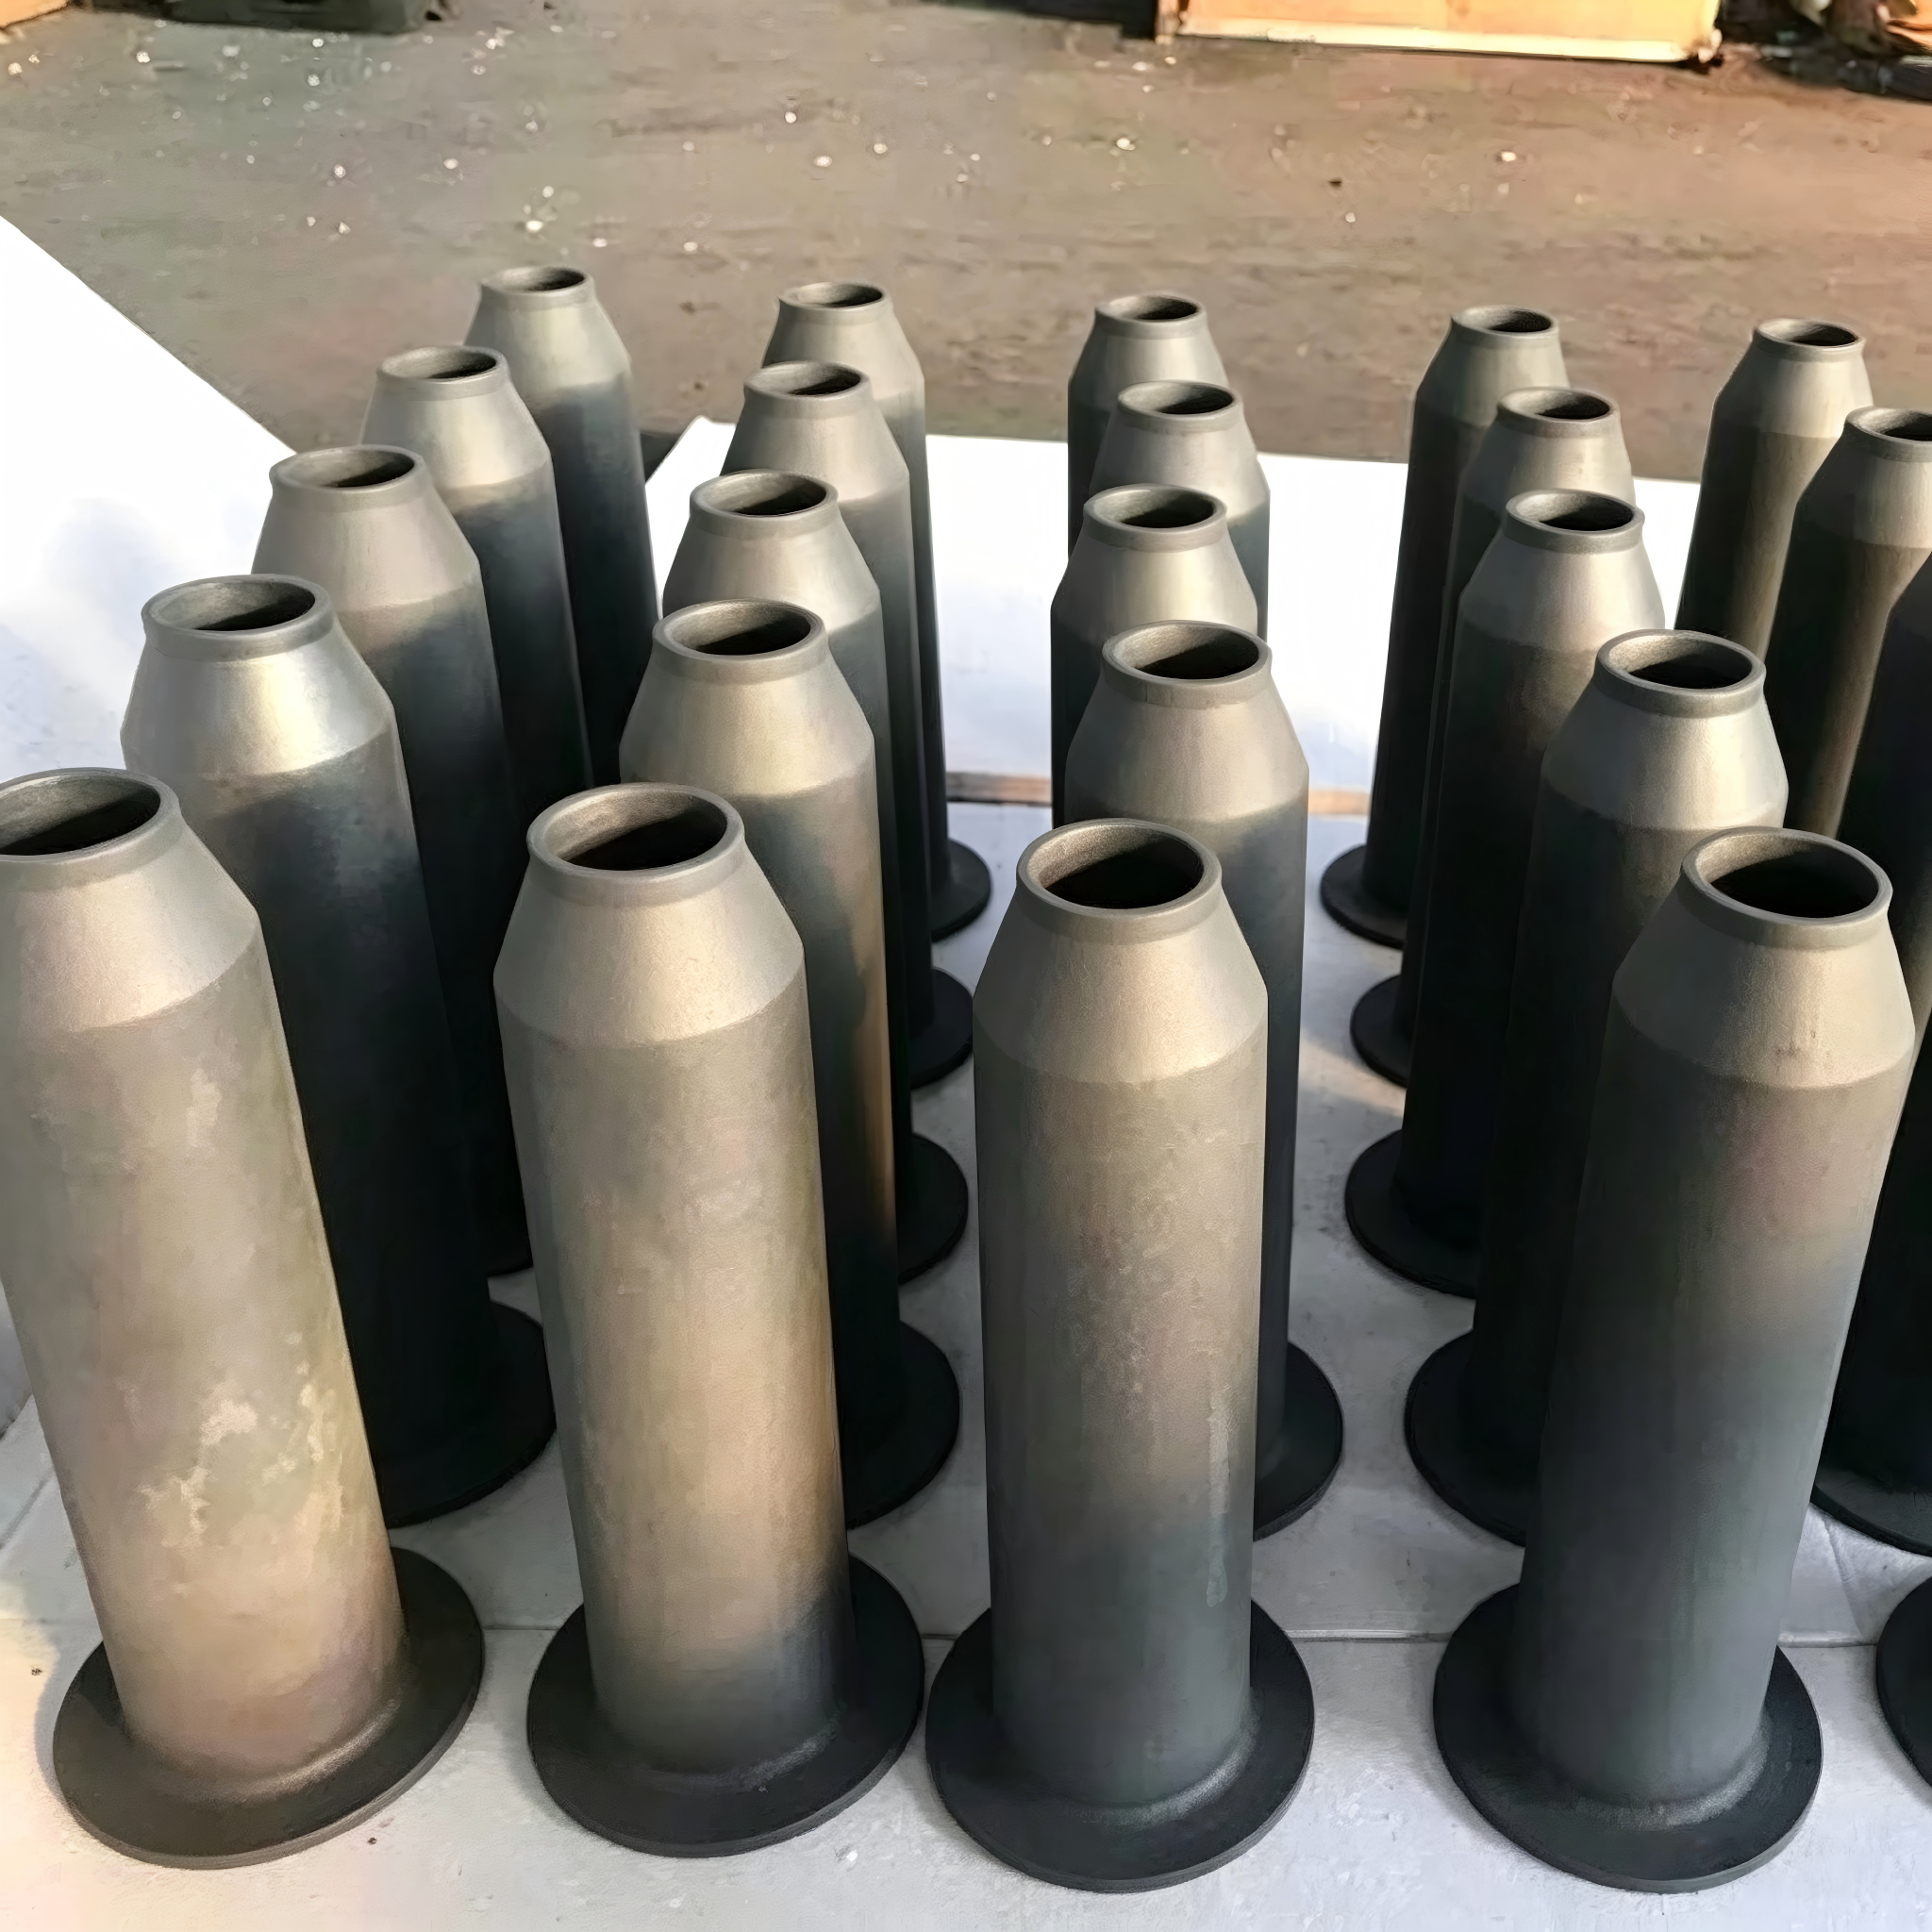
При производстве электротехнической стали графитовые втулки используются в линиях непрерывного отжига, где они подвергаются воздействию высоких температур, влажности и различных газовых атмосфер.
Основные проблемы при эксплуатации включают износ поверхности, окисление, коррозию, растрескивание и образование наростов. Эти факторы могут приводить к увеличению частоты технического обслуживания и влиять на стабильность производственного процесса.
При выборе материала важно учитывать не только механическую прочность, но и температуру печи, точку росы, состав атмосферы H₂/N₂, тип обрабатываемой стали и фактические условия эксплуатации.
Для различных условий эксплуатации применяются серии GAP, ECP и ANP на основе изостатического графита CIP.
| Серия | Основное назначение | Рабочая температура по данным производителя | Особенности |
|---|---|---|---|
| GAP | Стандартный износ | До 950 °C | Химическая пропитка |
| ECP | Влажная атмосфера и повышенная точка росы | До 1200 °C | Специальное керамическое покрытие |
| ANP | Снижение образования наростов | До 1200 °C | Специальная обработка поверхности |
Указанные температуры являются данными производителя. При выборе конкретной серии необходимо учитывать реальную температуру, состав печной атмосферы и режим эксплуатации.
| Показатель | Метод испытания | GAP | ANP | ECP |
|---|---|---|---|---|
| Объёмная плотность, г/см³ | ASTM C838 | ≥1,80 | ≥1,81 | ≥1,82 |
| Кажущаяся пористость, % | ASTM C1039 | <10 | <10 | <10 |
| Твёрдость по Шору, HS | ASTM C886 | 60–65 | 70–75 | 80–88 |
| Прочность на изгиб, МПа | ASTM C651 | ≥25 | ≥30 | ≥38 |
| Прочность на сжатие, МПа | ASTM C695 | ≥90 | ≥100 | ≥120 |
| Зольность, % | ASTM C561 | ≤0,05 | ≤0,05 | ≤0,05 |
Значения приведены по техническим данным производителя. Окончательные требования к характеристикам и приёмке должны быть согласованы в технической спецификации.
Для обеспечения совместимости с существующим оборудованием графитовые втулки могут изготавливаться по индивидуальным чертежам.
| Параметр | Возможность обработки |
|---|---|
| Максимальный наружный диаметр | 250 мм |
| Максимальная длина | 2500 мм |
| Внутренний диаметр и толщина стенки | По чертежам |
| Шероховатость поверхности | Ra ≤ 6,3 мкм |
| Допуски и геометрические параметры | По согласованным чертежам и применимым стандартам ISO |
Производственный процесс включает подготовку сырья, CIP-формование, обжиг, пропитку, графитизацию, прецизионную механическую обработку, обработку поверхности и окончательный контроль качества.
Для предварительной оценки рекомендуется подготовить следующие данные:
Сравнение результатов эксплуатации следует проводить в сопоставимых условиях. Важными критериями являются срок службы, частота очистки, образование наростов, состояние поверхности втулки и качество стальной полосы.
Выбор графитовых втулок для линий непрерывного отжига электротехнической стали должен основываться на условиях эксплуатации и характере износа. Серии GAP, ECP и ANP отличаются обработкой поверхности и предназначены для решения различных производственных задач.
Технический анализ параметров печи и размеров оборудования позволяет определить подходящий тип втулки и подготовить программу испытаний перед её широким применением.
Мы изготавливаем изделия из карбида кремния по индивидуальным требованиям заказчиков. В зависимости от условий эксплуатации и технических задач мы можем подобрать характеристики материала, размеры и другие параметры изделия.
Свяжитесь с нами, чтобы обсудить ваши требования и получить индивидуальное техническое решение.
Отправьте нам чертёж, техническое задание или параметры изделия для расчёта стоимости.