2026-11-15
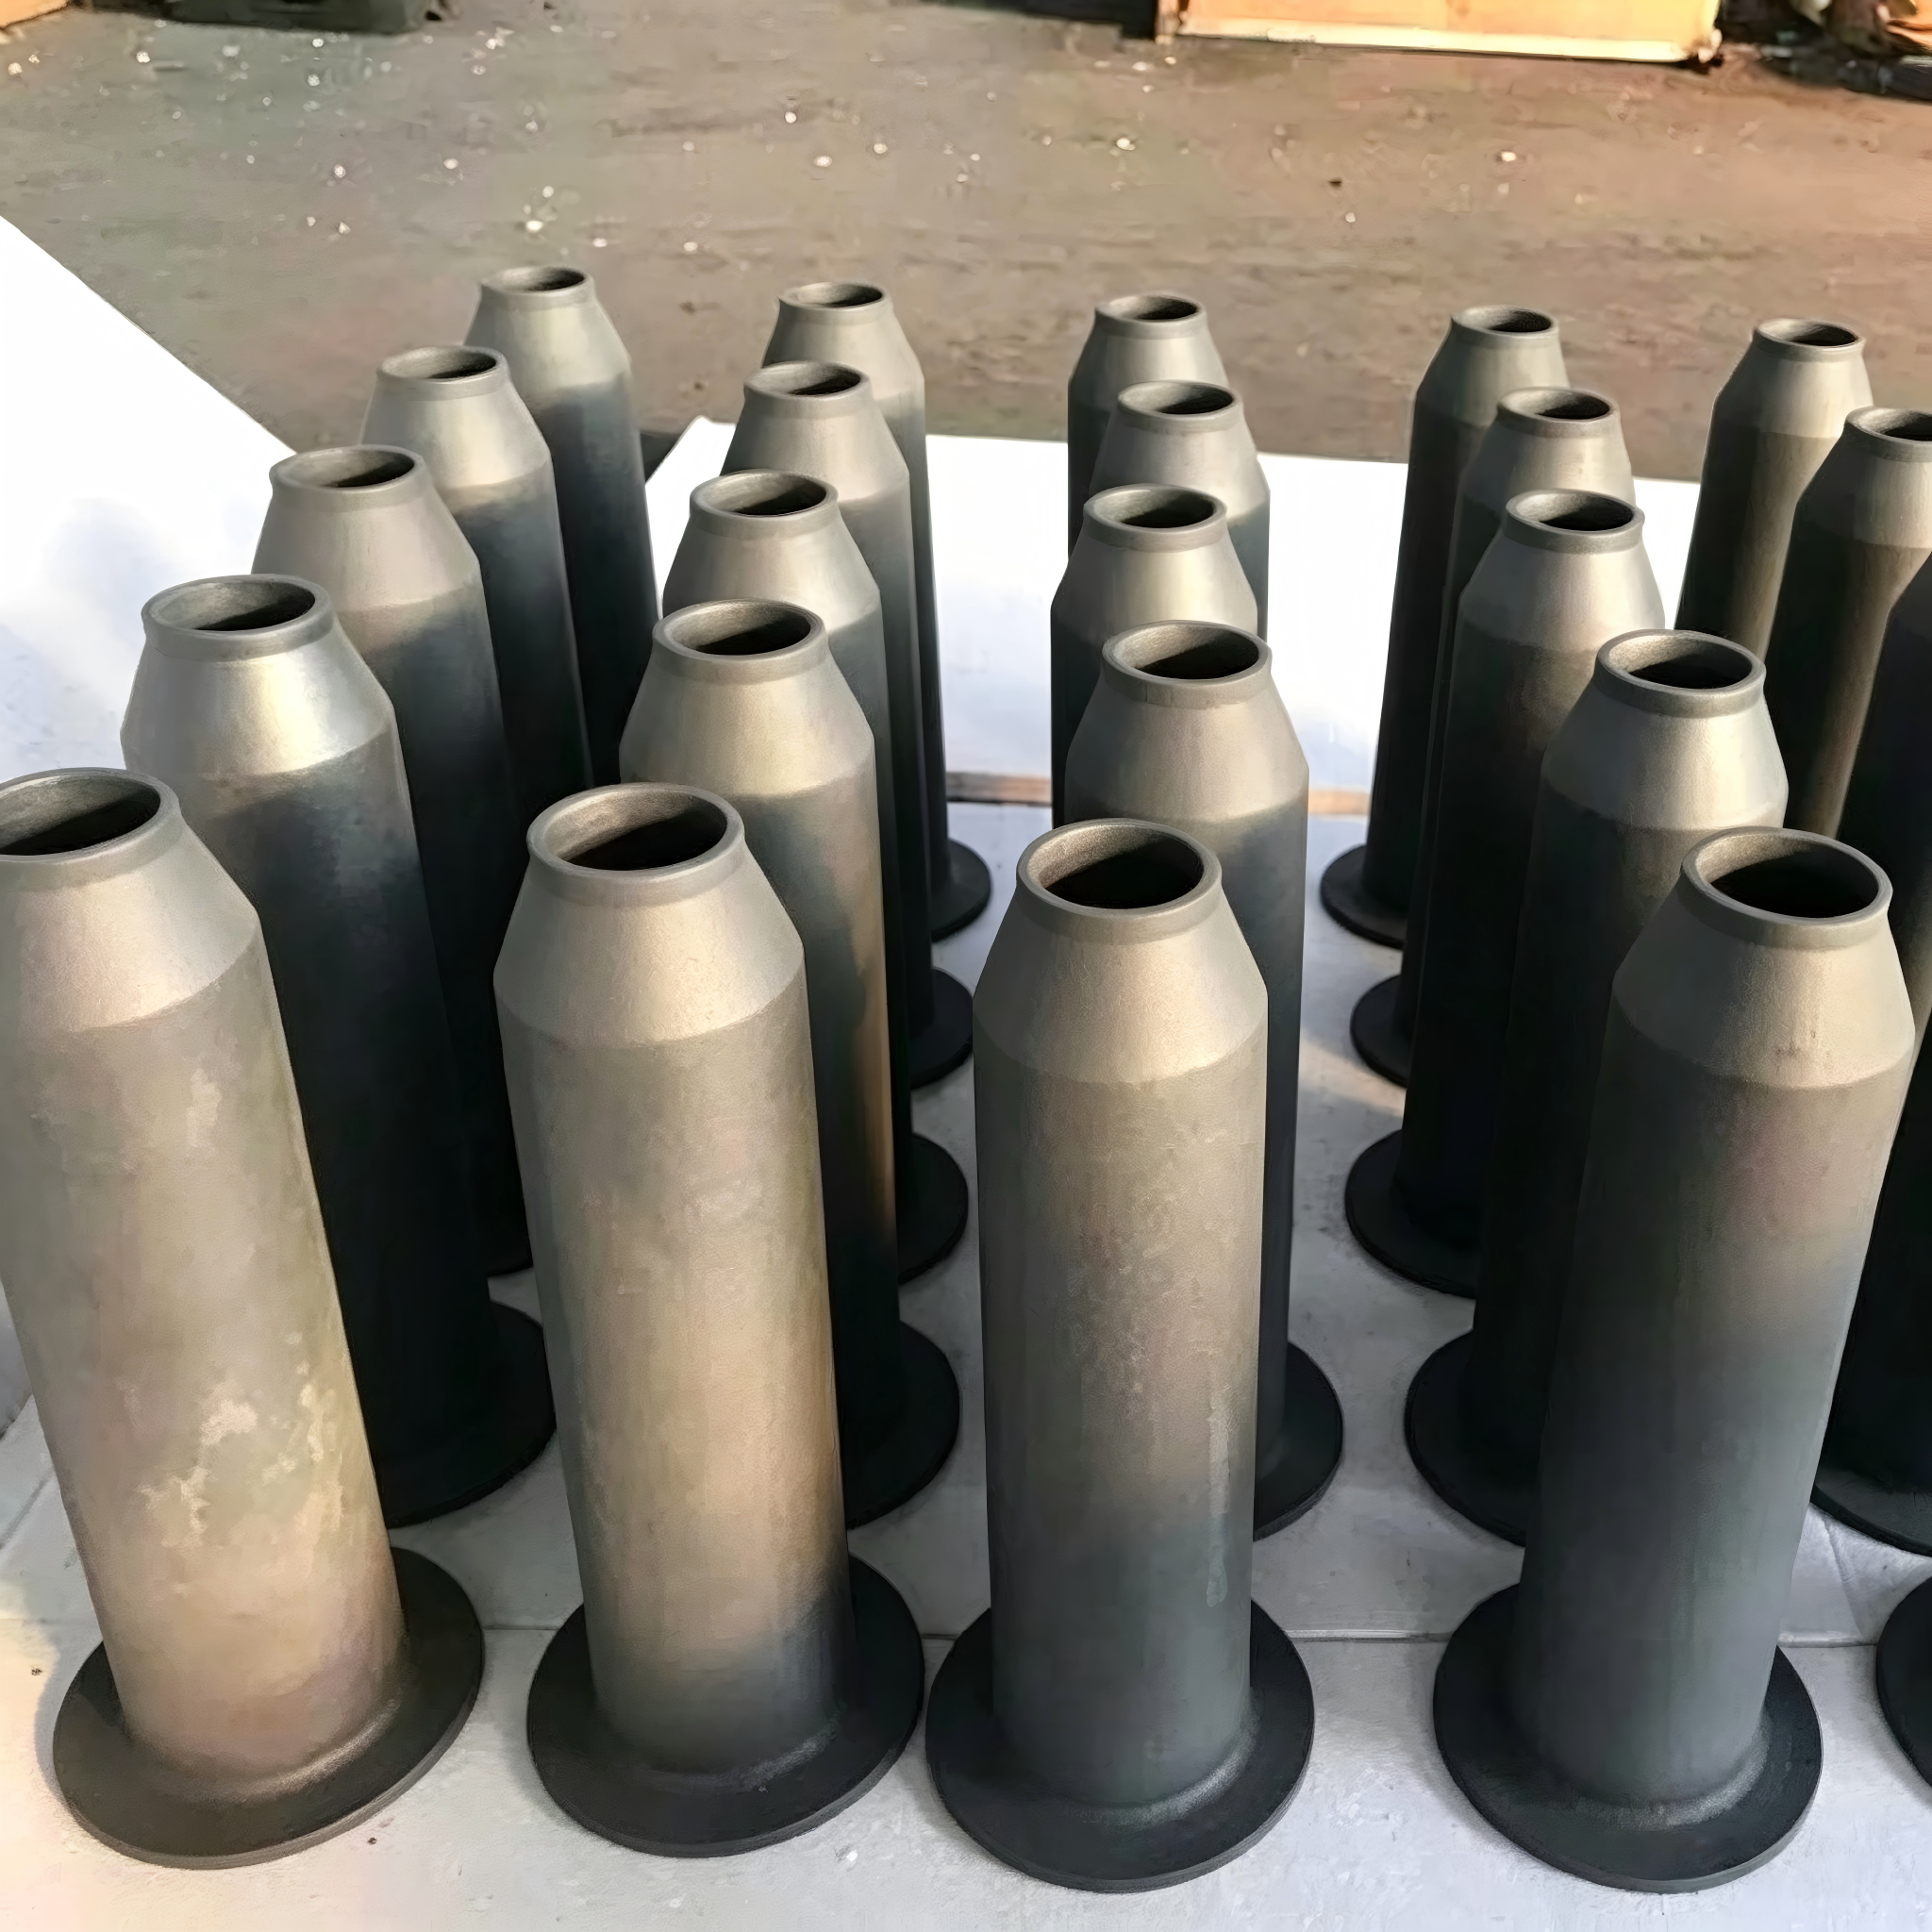
Сопло из диоксида циркония — не просто компонент для 3D-принтеров. Это точка пересечения трёх требований, которые в 2026 году уже не терпят компромиссов: микронная геометрическая точность, стабильность при 2800 °C, абсолютная инертность к расплавленным металлам и агрессивным сплавам. Мы протестировали более 17 типов керамических сопел на установках SLM и EBM — и только одно решение выдержало 420 часов непрерывной печати титановых лопаток без потери диаметра выходного отверстия более чем на 2,3 мкм.
Многие поставщики всё ещё предлагают оксид алюминия или карбид кремния. Но в реальных условиях — не в лабораторных отчётах, а на производстве — они показывают критичные слабости. Al₂O₃ растрескивается при резких температурных циклах. SiC вступает в реакцию с никелевыми суперсплавами. Диоксид циркония — другое дело. Его ключевое преимущество — не твёрдость, а тетрагональная фаза с эффектом самозалечивания микротрещин. Когда возникает локальное напряжение, кристаллическая решётка ZrO₂ меняет структуру, поглощая энергию и блокируя распространение дефекта. Именно поэтому сопло из диоксида циркония сохраняет форму даже после печати 500+ деталей из Inconel 718.
Но не всякий ZrO₂ подходит. Ключевой параметр — чистота порошка и однородность плотности после спекания. Мы встречали образцы с содержанием Fe₂O₃ выше 0,08 % — они начинали окисляться уже при 1650 °C. Надёжное сопло требует чистоты ≥99,95 %, плотности ≥6,05 г/см³ и зерна не крупнее 0,3 мкм. Только такие характеристики обеспечивают стабильный поток расплава и исключают загрязнение детали включениями.
Большинство отказов происходят не от перегрева, а от механической усталости при чистке. Операторы используют металлические щётки, проволочные ершики, агрессивные растворители — и за три недели разрушают кромку сопла. В результате — нестабильный поток, «нитевидные» дефекты на поверхности, брак до 12 % партии. Решение простое: использовать только углеродные или алмазные полировальные пасты с зернистостью ≤0,25 мкм. И строго соблюдать угол ввода очистителя — не более 15° к оси канала.
Ещё одна частая ошибка — игнорирование режима охлаждения. Сопло из диоксида циркония не требует активного охлаждения, но и резкое его отключение после завершения печати вызывает термический шок. Мы рекомендуем снижать температуру на 25 °C/мин, а не резко обесточивать систему. Это продлевает ресурс сопла на 37 % по нашим замерам.
Сопло — это не расходник, а калиброванный инструмент. Его геометрия определяет скорость сканирования, глубину проплавления и даже внутреннюю пористость детали. У нас есть данные по 23 поставщикам: только 4 компании обеспечивают повторяемость диаметра выходного отверстия в пределах ±0,8 мкм. Остальные — от ±2,5 до ±6,7 мкм. Разница в 5,9 мкм — это уже переход от высокоточной печати к «приблизительной».
ООО «Шэньси Гуцинь Материальные Технологии» входит в эту четвёрку. Они контролируют весь цикл: от синтеза порошка в собственной лаборатории до финишной алмазной шлифовки на станках с ЧПУ класса ISO 2768-mK. Каждое сопло проходит 100 %-ную проверку на координатно-измерительной машине и рентгеновской томографии. Результат — документированная прослеживаемость каждой партии, включая данные по плотности, твёрдости (≥1250 HV) и фазовому составу.
В 2026 году выбор сопла из диоксида циркония — это выбор между контролем процесса и его угадыванием. Это не вопрос цены, а вопрос воспроизводимости. Если ваша задача — получать деталь с заданными механическими свойствами, а не просто «что-то напечатанное», то сопло из диоксида циркония становится обязательным условием. Не дополнением. Не опцией. Условием.